Impression 3D FDM sous exigences normatives
L’impression 3D FDM (dépôt de fil fondu) n’est plus réservée au prototypage. Correctement qualifiée, elle permet de produire des pièces répondant à des exigences normatives strictes : tenue au feu, compatibilité nucléaire, dissipation électrostatique ou comportement au feu ferroviaire. INOVSYS accompagne ses clients aéronautique, défense, nucléaire et industrie dans le choix et la qualification de ces couples matériau/imprimante.
Le principe à retenir : on ne qualifie jamais un matériau seul
Une fiche technique fournisseur annonçant une conformité UL 94 V-0 ou une homologation PMUC porte sur un filament donné, testé dans des conditions d’impression précises (température de buse, de plateau, d’enceinte, vitesse). Rien ne garantit qu’une pièce imprimée sur une autre machine, avec d’autres paramètres, conserve les mêmes propriétés : porosité, taux de cristallinité, adhérence intercouche et état de surface dépendent directement du procédé.
C’est donc le couple matériau + imprimante + réglages qui doit être validé, jamais le matériau isolément. C’est le fil conducteur de cette page : chaque filament présenté ci-dessous est associé aux capacités machine réellement nécessaires à sa mise en œuvre, et à l’origine de sa certification (filament testé par son fabricant ou homologué par un fournisseur tiers).
Les référentiels couverts, matériaux et conditions d’impression associées
PMUC — Produits et Matériaux Utilisables en Centrale
Homologation délivrée exclusivement par EDF, après analyse en laboratoire agréé de la teneur en halogènes (fluor, chlore, brome) et en soufre, et de l’absence de substances proscrites (plomb, mercure, arsenic, antimoine, cuivre…). Elle vise à éviter la corrosion des circuits nucléaires classés importants pour la sûreté. C’est une exigence de composition chimique du filament brut, pas une performance mécanique — et elle est indépendante de l’imprimante utilisée. Aucun fabricant d’imprimante ne délivre cette homologation : elle provient exclusivement de fournisseurs de filaments spécialisés dans les homologations réglementaires.
> Découvrez notre page dédié à nos solutions d’impression pour la filière nucléaire

PMUC FME
Un produit homologué PMUC, généralement teinté (souvent rose ou orange), pour une détection visuelle immédiate en zone à risque FME (Foreign Material Exclusion), afin de prévenir l’oubli d’un objet dans un circuit ou un bassin. La couleur seule ne vaut pas homologation : c’est la fiche PMUC du produit qui fait foi.
Matériaux mis en oeuvre : PLA PMUC, PLA PMUC FME, PETG PMUC FME
Aucune contrainte particulière de buse ou d’enceinte pour ces trois filaments ; le PETG demande un séchage préalable (matériau hygroscopique) et la version FME doit conserver sa couleur sans surimpression ni post-traitement masquant.
UL 94 V-0
Test de comportement à la flamme (norme Underwriters Laboratories) : sur éprouvette verticale, l’auto-extinction doit intervenir en moins de 10 secondes, sans gouttes enflammées. C’est le niveau de tenue au feu le plus exigeant de l’échelle UL 94. Attention à une nuance fréquente : de nombreux filaments du marché, y compris ceux présentés ci-dessous, sont « testés conformes » à UL 94 V-0 sans détenir la certification UL officielle délivrée par l’organisme (la « Blue Card »). Cette nuance doit être vérifiée sur la fiche technique et le rapport d’essai avant tout usage réglementé.
Matériaux mis en oeuvre : PC FR et PPS-CF, tous deux testés par leur fabricant avec rapport d’essai publié et téléchargeable
Le PC FR nécessite une imprimante fermée équipée d’une buse acier trempé. Le PPS-CF est le plus exigeant côté machine : buse pouvant monter à 310–340 °C, plateau chauffé à 60–90 °C, ce qui réserve son impression à une imprimante dotée d’une buse haute température et d’une enceinte activement chauffée ; séchage impératif avant impression (8–12 h à 100–140 °C).
EN 45545-2
Norme européenne de sécurité incendie pour le matériel roulant ferroviaire : propagation de flamme, inflammabilité, densité et toxicité des fumées. Le niveau d’exigence (HL1 à HL3) dépend de la catégorie d’exploitation et de conception du véhicule (tunnels longs, trains sans conducteur, etc.) — chaque produit doit être positionné sur cette échelle selon les essais réalisés.
Matériaux mis en oeuvre : PA (nylon) homologué par un fournisseur tiers spécialisé
Les conditions d’impression du rapport d’essai sont documentées précisément : extrusion 260–280 °C, plateau 70–80 °C, pas d’enceinte chauffée nécessaire, buse de 0,5 mm minimum (à privilégier en acier trempé, le composite étant chargé). Ces paramètres restent modérés et reproductibles sur la plupart de nos imprimantes ; seul le passage à une buse ≥ 0,5 mm est à prévoir en amont. Vérifier sur le rapport d’essai fournisseur le niveau HL et les exigences (R22, R23…) réellement couverts avant toute utilisation réglementée.
ESD – Dissipation électrostatique
Résistivité de surface contrôlée (typiquement 10⁵ à 10⁹ Ω), permettant d’évacuer les charges statiques sans créer de décharge brutale — utile pour l’outillage au contact de cartes électroniques ou en zone ATEX. L’ESD ne vaut pas à elle seule une compatibilité ATEX complète.
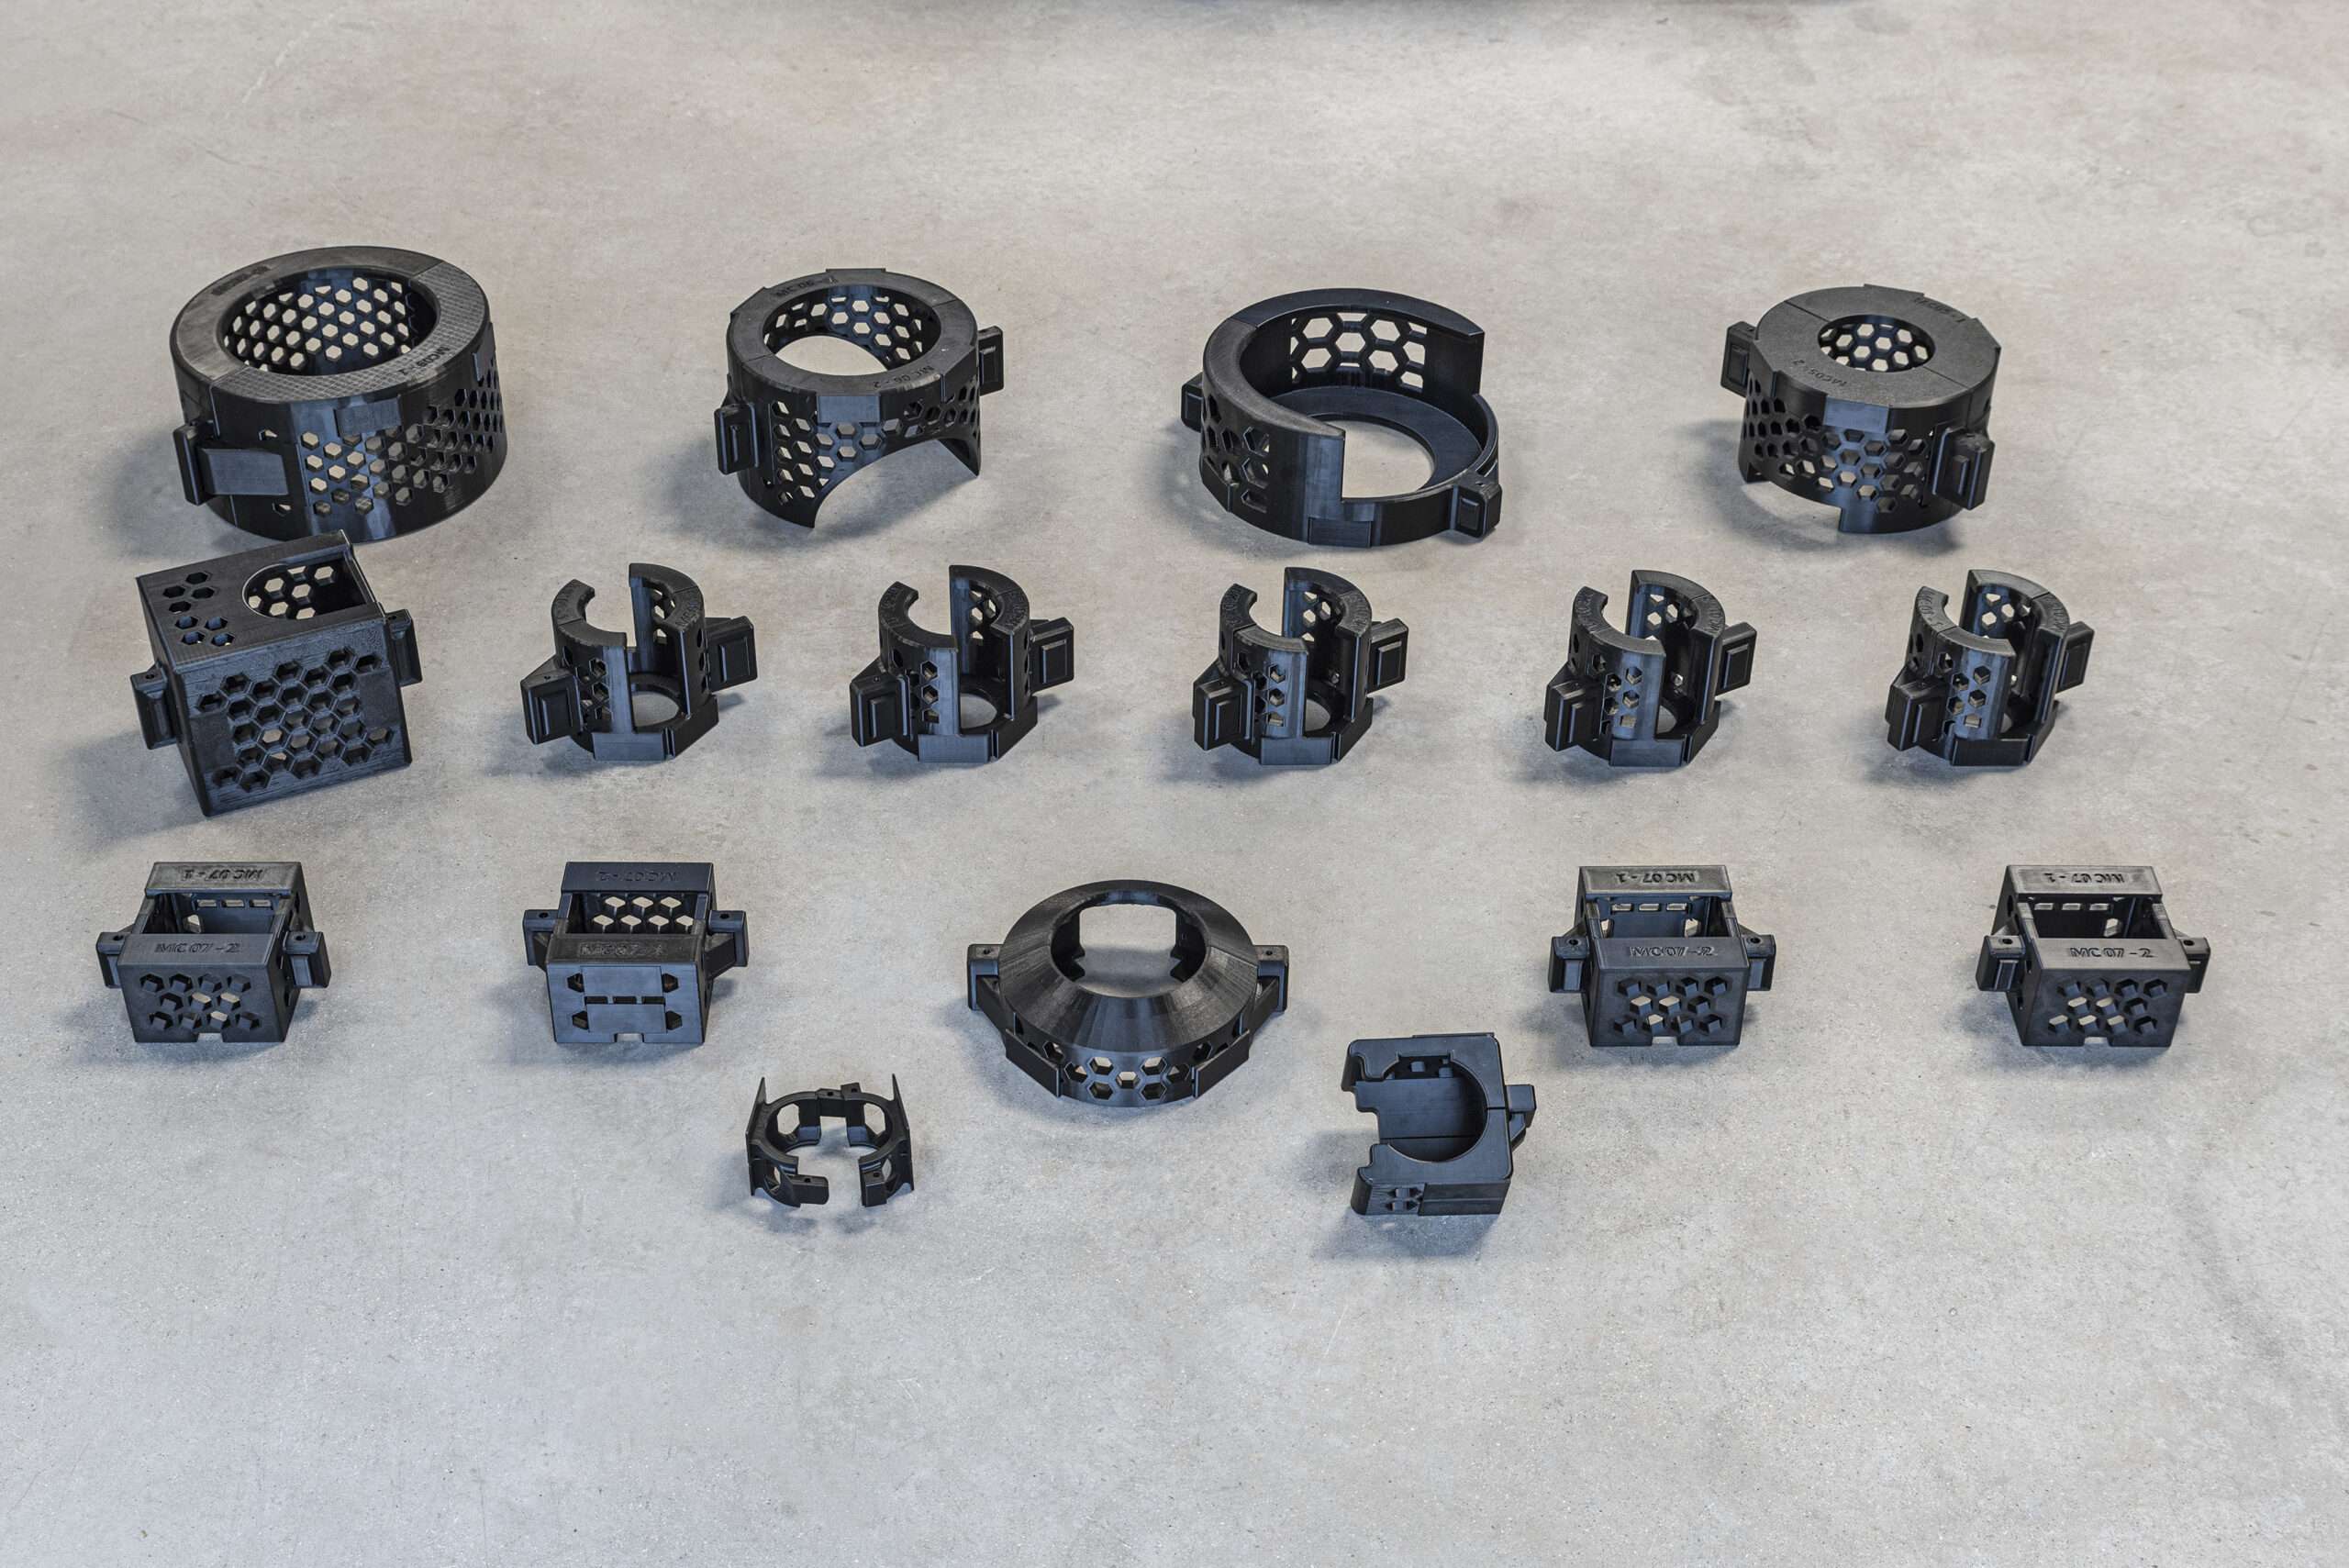
Matériaux mis en oeuvre : PETG ESD, fourni par un spécialiste des filaments techniques (résistivité type 10⁷–10⁹ Ω à vérifier sur la fiche du lot)
Pas de charge abrasive, buse standard suffisante.
Émissions intérieures, jouets et contact alimentaire (UL GREENGUARD 2904, EN 71-3, UE 10/2011)
Ces référentiels ne concernent pas la tenue mécanique ou au feu mais la sécurité sanitaire et environnementale : émissions de particules et de composés organiques volatils pendant l’impression (GREENGUARD), migration de métaux lourds pour un usage jouet (EN 71-3), et migration de substances vers les denrées alimentaires (UE 10/2011). Ils sont hors du périmètre nucléaire/ferroviaire/aéro de cette page, mais utiles à mentionner pour des applications médicales, agroalimentaires ou grand public.
Matériaux mis en oeuvre : PLA certifié UL GREENGUARD (UL 2904) et EN 71-3, testé conforme UE 10/2011 (chaque ingrédient de la formulation certifié individuellement).
Ces certifications ne couvrent pas la pièce imprimée elle-même pour un usage alimentaire direct (porosité et lignes de couche restent des points de vigilance), mais valident le filament brut. Aucune contrainte particulière de buse ou d’enceinte.
Conformité chimique générale (RoHS, REACH)
L’ensemble des filaments techniques que nous utilisons est par ailleurs testé conforme aux réglementations européennes RoHS (substances dangereuses) et REACH (substances chimiques), avec rapports disponibles par référence — une conformité chimique du filament brut, indépendante de l’imprimante et de la norme sectorielle visée.
Votre besoin sort de cette liste ? Notre démarche de qualification sur mesure
D’autres couples matériau/norme méritent d’être creusés sur notre base machine existante, sans qu’une offre validée n’existe encore : un dossier EN 45545-2 sur PA-CF ou PAHT-CF (au-delà du PA non chargé déjà couvert) ou une homologation PMUC dédiée sur PETG-CF. Ces homologations (composition chimique, comportement au feu, résistivité électrique) reposent sur des essais réalisés par des laboratoires externes accrédités ; nos moyens de métrologie (scanners Creaform) interviennent en complément, sur le contrôle dimensionnel de la pièce imprimée, pas sur la caractérisation chimique ou feu elle-même.
Avant toute mise en production d’une pièce normée, INOVSYS structure la qualification du couple matériau/imprimante : vérification de la fiche technique et du rapport d’essai du filament, définition des paramètres d’impression (température, séchage, orientation), contrôle dimensionnel par scan 3D, et constitution d’un dossier justificatif traçable pour le client.
Un besoin de pièce imprimée en FDM répondant à une exigence normative ?
Contactez INOVSYS pour étudier la faisabilité de votre projet.
Questions fréquentes
Un filament certifié UL 94 V-0 garantit-il que toute pièce imprimée avec sera conforme ?
Non. La certification porte sur le filament testé dans des conditions d’impression précises. Toute pièce destinée à un usage réglementé doit être imprimée avec les mêmes paramètres que ceux du rapport d’essai, sur un couple matériau/imprimante validé.
Quelle est la différence entre PMUC et PMUC FME ?
PMUC est l’homologation EDF du produit (composition chimique compatible avec les circuits nucléaires). La mention FME s’y ajoute lorsque le produit est en outre coloré pour être facilement repéré en zone à risque de corps étranger (Foreign Material Exclusion).
Tous vos filaments normés proviennent-ils du même fabricant de filaments ?
Non. Certains filaments techniques (PC FR, PPS-CF, PLA) sont testés et documentés directement par leur fabricant. D’autres, homologués PMUC, PMUC FME ou ESD, proviennent de fournisseurs spécialisés dans ces homologations réglementaires. Dans tous les cas, c’est INOVSYS qui étudie le couple matériau/imprimante avant toute mise en production.
